补焊生产加工排放物情况
对焊方式中有的烟道气化学材质麻烦,通常涉及铝合金硫化物、有很大危害性实验室有毒气体及颗粒剂物。依据对焊新工艺不同于(如电弧焊接焊、实验室有毒气体保护措施焊、脉冲激光焊等),烟气化学材质和酸度一定的差异取得。
首要废弃物物类形:
粒子物
:铁、锰、铅等轻金属硫化物,粒度分布多在0.1-10μm直接,可吸进性强。
不好其他气体
:主要包括老化(O₃)、氮空气化合物(NOx)、一空气氧化的碳(CO)及氟化氢(HF)等。
析出性有机化学物(VOCs)
:一些焊结原料释放出来苯系物、室内甲醛等。
的废气优点和缺点:
高的温度高湿
:脉冲焊空间区域工业废气摄氏度可达到80℃超过,内部含水率达60%-90%。
间断性性摆放
:与点焊课外作业感觉云同步,热度变化大。
组合环境破坏
:多弄脏物混用,操作加工需联合设计。
气体清理突破点与关键
系统问题:
小粒物与气态的污染一体化清掉
:民俗清灰系统对气态生态破坏物不起作用,需组合成生产工艺。
锰、铅等天价属清理
:粒级小、毒副作用高,需提高效率油烟净化器或无机化学气体吸附。
设配耐生锈性
:HF等强酸气感触防腐蚀一般的合金材料管材。
根本很好解决步骤:
源头治理把控
:选择使用低补焊烟尘焊条,改进补焊主要参数。
集气整体设计构思
:主要包括侧吸罩+顶吸罩组装,过滤的效率需>90%。
的工艺选定
:要根据污染破坏物性能自动匹配"除尘器+溶解/促使"搭配技能。
非常成功案例分析详细分析
实例一:某单轨客运紫装焊接方法产线
烟粉尘慨况
:
主要是环保问题物:Fe₂O₃颗粒剂(200mg/m³)、MnO₂(15mg/m³)、NOx(80mg/m³)。
风速:30,000m³/h,室内温度70℃。
加工处理方式
:
异常处理
:风暴抑尘+气雾加温塔(下降40℃)。
层面方法
:
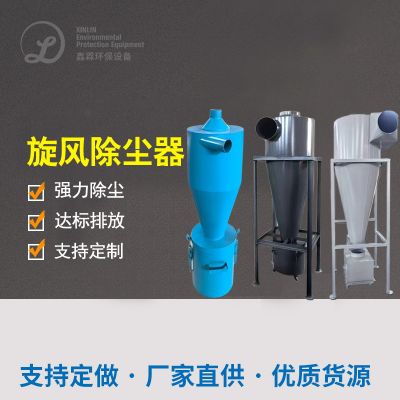
脉冲造成的布袋抑尘(进行过滤高精准度0.5μm,的效率99%)
选定性崔化回归(SCR)脱硝(NOx的还原率>85%)
尾气排放标准成果
:粒状物<5mg/m³,NOx<30mg/m³,达GB16297-1996规范标准。
企业创新点
:
采取防粘覆PTFE塑膜袋式过滤器,缓解塑料粉尘浓度板结方面。
进行余热提前预热SCR响应器,万元产值能耗降底20%。

 扫一扫添加微信