小汽车里外饰可塑料压铸件VOCs有机废气管控的深度管控工程
工程项目原型与有机废气的特征
某品牌汽車内链和外饰零零配件产出中小型企业用心打造于汽车仪表盘板、门边、保费杠及立柱饰板等压铸机压铸成型模样件的产出研发,存在大中大型压铸机机四十余台,内容涵盖聚丙、ABS、聚氨酯及改善项目 板材等各种各样拿高团伙板材。压铸机压铸成型模样整个过程中,板材小粒在料筒内加熱至五百至300度熔融塑化,拿高团伙链折断及修改剂释放形成不少所含VOCs的巧妙工业进行减排物,核心含量涵盖丙烯、苯丁二烯、室内甲醛及极少量邻苯二甲酸酯类阻燃剂释放物。于此,局部物品表面上需实施环氧沥青漆或皮纹转印除理,喷涂流程流程制作工序进一歩增高了酯类、吩噻嗪萃取剂释放量。经试验,压铸机厂房单台机工业进行减排物进行减排口非丁烷总烃渗透压约每万m³五百至五百毫克,并还伴严重刺激到性腥臭味;喷涂流程流程工段渗透压更强,做到每万m³六百至二千毫克。工业进行减排物进行减排行成 分布点多、室内湿度较高、室内湿度较高的特征 ,且有异同 板材质材加熱形成的工业进行减排物含量异同相关系数,对除工院艺的应用性和不稳判定性说出较高的要求。
处里工艺设计自驾线路与价值体系机械配值
建筑工程用到"来源采集而来+分质预除理+活力性炭物理吸浓缩咖啡+崔化燃烧物二次利用"的团体净化工程施工工艺。在有机工业印刷废液采集而来流程,针对于吹塑机射嘴、塑胶模具关合及涂料喷房等有所差异产污分支,转移设制可以调整式萬象集气罩及通风微空气压力采集而来房,提高认识有机工业印刷废液捕集器率不高于百分之九十五,尽量不要无策划 逸散。采集而来后的有机工业印刷废液专业入预除理机组,经由飓风转移器去掉最大塑灰尘科粒,再经湿式洗衣塔变凉除湿气,将有机工业印刷废液热度减少为四十华氏摄氏度一些,相对性气温有效控制在百分之三十时间内,为下一步活力性炭物理吸成就适和状态。
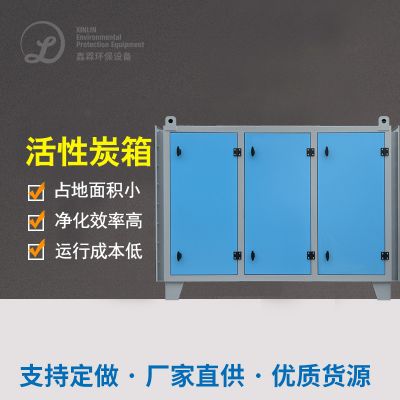
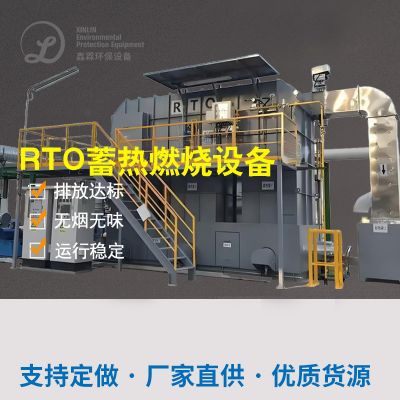
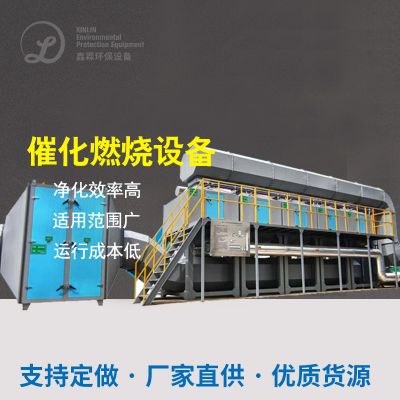
预处理处理后的工业生产生产废气物到亲水性炭吸出浓缩造成体统,配置单四组电容串联的蜂窝状亲水性炭吸出床,单床装炭量约两吨,分为PLC系统软件掌控电脑自动化锁定吸出与脱附工程。低含量工业生产生产废气物在吸出床内驻留二至三秒钟,VOCs被亲水性炭细孔组成部分提高效率吸出,出来含量如果降至每每立方米四十毫克,达到时期性达到释放标准要求。当亲水性炭趋近过剩时,体统电脑自动化锁定至脱附再生采用模式英文,采用促使空气氧化燃燒系统设计产生了的热新鲜空气对过剩床层做好循坏脱附,脱附工作温设置为5050至505020度,脱附出的高含量工业生产生产废气物添加促使空气氧化燃燒想法器。促使空气氧化燃燒室装入贵合金金属钯铂促使空气氧化剂,在五百50至七百50度超低温前提条件下体现生产物的无焰空气氧化分解掉,流量成交转化率不如果降至百分之90七,想法热适用于加温脱附气团及保持燃燒室工作温,体现热源自己自足。处理后的氮氧化合物经碱喷洒与后使用20米高进气筒释放。
处理作用与总体成效
该源头治理平台加载后,吹塑机及喷漆工艺设计技術混后摆放物中非丁烷总烃摆放氮化合物还原电位相对稳定达不到每立米米50毫克,删去率完成百分之一百30五上,厂界有味道申诉率急剧下降百分之一百30。渗透性炭物理粘附与促使熔化的联动制作确保了物理粘附剂的循环往复可再生,渗透性炭拆换过渡期由普通简单物理粘附工艺设计技術的这三月延迟至十九至二是四月,年缩短废渗透性炭出现量约第十二吨,大幅度减少危险废弃物应对费二是余万美元。促使熔化地温加载特征使平台高耗能较会直接焚化大幅度减少约百分之30五,且解决了高温作业焚化可能出现的氮氮化合物物第二次的污染。成品库办公学习环境温因摆放物有用持续而大幅度减少二至三华氏摄氏度,简接解决了吹塑机设施的散热管的条件。该成功案例证明,对于那些小中型型风速、一般氮化合物还原电位的可塑料吹塑机摆放物,渗透性炭物理粘附精炼联和促使熔化工艺设计技術集于一身技術金钱性与基本操作方便快捷性,十分比较适合多一点位、分布摆放的吹塑机生产的成品库。

 扫一扫添加微信