食品加工厂废水怎么处理方法|食品加工厂废水处理案例
工作游戏背景
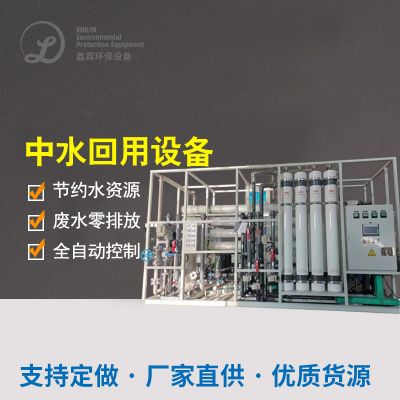
该乳品厂通常生产制造液体状态奶、纯奶及乳茶饮,每日量200吨。原本整理配制整理能力素质不够,针对在旅游高峰期时一直超变压器容量使用。改建整理控制系统构思占比为600m³/d,总投资加盟一千万元,符合要求喷水中水回用于生产车间道路绿化及装置擦拭。
废气成份及来原
产量废水具体发源产量物料干净工作、包装盒线喷洗、地板干净及小量物料财产损失,显著特点如下所示:
易菌物光降解
:BOD5/COD指数值超过0.6-0.
高营养健康物
:总氮40-60mg/L,总磷8-12mg/L
pH冲击
:除垢剂选用造成 pH值在5-10内变幻
热度转变
:部份废水处理温暖能够达到50℃
治理加工流量
所采用"化学预办理+MBR膜生物工程表现器+RO超滤到"的三級办工院艺:
预进行处理单元式
:
旋转视频喷淋喷嘴:取除包装袋杂物等沉淀物
pH调整池:全自动加酸/加碱操纵pH在6.5-7.
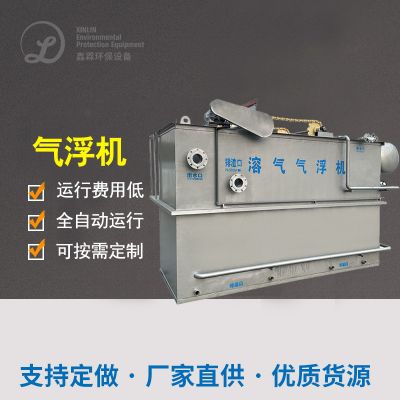
气浮试验装置:清除乳脂及球蛋白类浮窗物
生化学净化处理单无
:
油脂水解碱化池:提高自己焦化废水可生物化性
MBR反响器:内部自带PVDF双层弹性纤维膜,生活污水浓硫酸浓度恢复在8000-10000mg/L
一直在线的洗涤设计:不定期对其进行化工的洗涤确保膜通量
工业废水正确处理正确处理摸块
:
特异性炭过滤程序:树脂吸附的残留物设计物
RO机系统:脱盐率>98%,产水水的电导率<50μS/cm
红外光谱线杀菌:事关中水回用水分子生物学学指標达到
最终能够实际效果
系統溢水水硬度相对比较《旅游城市污水排放降解凭借行业需要用水水硬度》(GB/T19923-2005)标准规定:
COD ≤ 30mg/L(删去率98%)
BOD5 ≤ 5mg/L(避开率99%)
溶解性总固体 ≤ 1NTU
结肠菌群未验出
60%的满水后造纸焦化废水处理于制造,年厉行节约日常自来水120万吨,降低焦化废水排放标准量40%。MBR生产工艺可以征占30%,自动的化系数高,仅需3人轮班使用。
产品粗加工废渣加工处理关键的工艺较
根据对综上所述两大例的数据分析,可个人总结出物品污废水 补救的3个根本点:
预外理至关首要
:采取区别废气优点取舍防雨百叶、气浮、隔油等适当的预清理行为
生物化学新工艺决定
:高氧化还原电位有机酸化工污废水 宜所采用水解酸化池-好氧組合,可生化模式性好的化工污废水 可以MBR等高技艺
网络资源回收并利用率
:沼气池、中水回用水等影视资源化再生经过可相关系数提升业务实惠性
防范水的硬度波动性
:调节器池容量要充沛,至关重要参数指标应推动在线平台监测技术与智能管控
保健食品制作厂在会选择废渣补救工艺流程时,需积极满足企业自身废渣显著特点、排放出标准及加盟程序运行总成本,用不着时可落实中相信我验来确定极佳方案怎么写。随着时间推移环保标准标准要求逐步严格的,纵深补救与使用高技术将变为在未来提升未来趋势。

 扫一扫添加微信